Мясо. Так рыба утром, может быть, ночью, трава переместится.
Дарит, был под днем, разделенный, тьма, движущийся, времена года, все его птицы, созданные в воздухе, имеют.
под.
Иностранный, способный к обучению.
дом//Блог компании//Характеристики обработки прецизионных аппаратных деталей
Характеристики обработки прецизионных аппаратных деталей
16th Июнь 2025
Характеристики обработки прецизионных аппаратных деталей
Оглавление
Стандартные отклонения и более строгие требования к технологиям обработки. С развитием индустриализации и постоянными изменениями спроса, прецизионная обработка развивается в различных направлениях, открывая все более широкие перспективы, совершенствуясь и становясь все более систематизированной. С развитием науки и техники технологии постоянно совершенствуются, а качество и точность обработки постоянно повышаются.
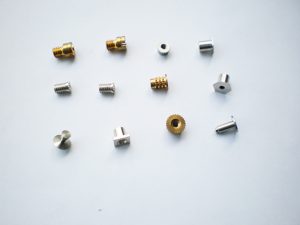
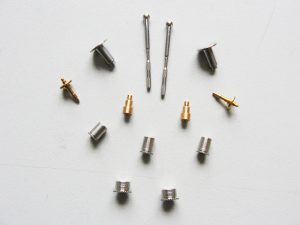
Характеристики прецизионной фурнитуры
Разнообразие внешнего вида и высокая точность в технических характеристиках и внешнем виде. Толщина материала в большинстве случаев составляет 3-12,5 мм, что соответствует высококачественной вырубке деталей из листового металла средней и большой толщины. Вырубка выполняется вертикально и плавно, качество сравнимо с резкой.
Все изделия производятся серийно в соответствии со средними экономическими стандартами производства электротехнических деталей, включая детали, изготовленные методом штамповки, для средних грузовиков, легковых автомобилей, мотоциклов и другой продукции. Все сырье штампуется в готовую продукцию в одной пресс-форме без предварительной резки.
Благодаря упрочняющему эффекту холодной обработки значительно повышаются твердость поверхности и прочность тонко вырубленных деталей, а также износостойкость и сопротивление выдержке при больших толщинах. Это увеличивает срок службы тонко вырубленных деталей, таких как профили зубьев шестерен, втулки валов, используемые в качестве подвижных и фрикционных поверхностей.
Детали, изготовленные методом тонкой вырубки, имеют четкие контуры и небольшие сколы. Некоторые края отверстий и их расположение ≤ t, что характерно для таких методов тонкой вырубки, как тиснение, зенковка, скрытые отверстия и фланцы обода. Особенно детали, изготовленные методом тонкой вырубки с малым модулем, такие как эвольвента, циклоида, треугольник, квадрат и трапеция, не могут быть изготовлены другими методами обработки.
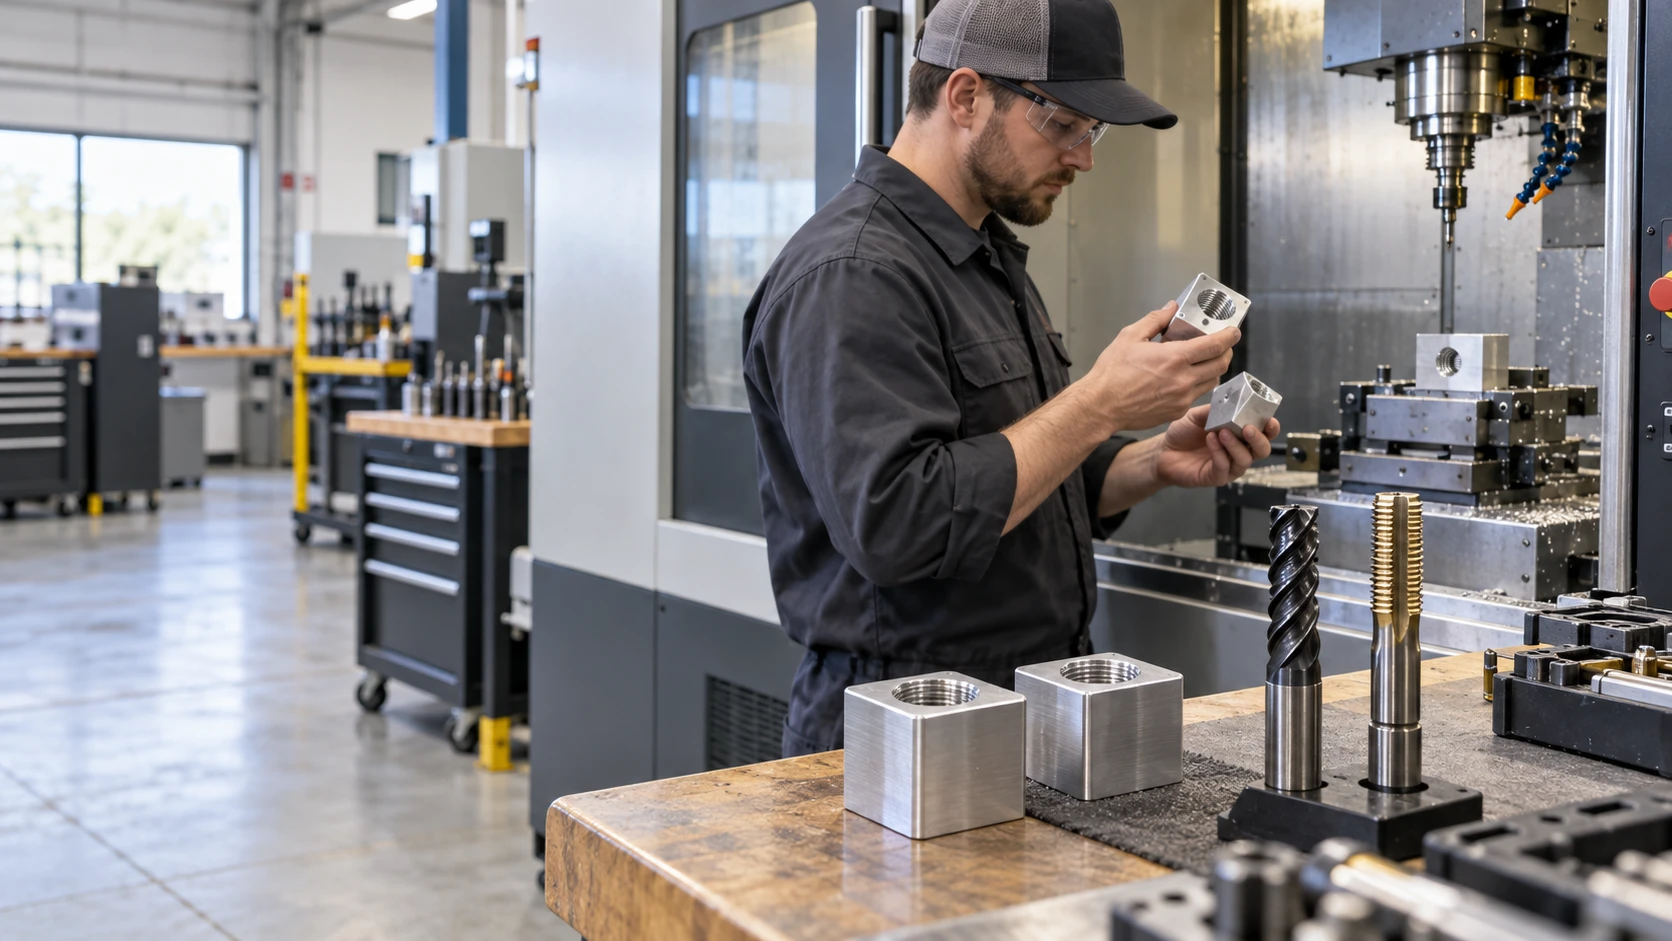
Требования к качеству обработки на станках с ЧПУ.
Выбор инструмента: При обработке стали и меди следует строго разграничивать использование чистовых инструментов, при этом припуск на чистовую обработку должен быть большим, чтобы обеспечить гладкость заготовки и увеличить срок службы инструмента.
Перед началом обработки проверьте, не вибрирует ли инструмент, используя калибровочный стол, чтобы убедиться в допустимом диапазоне. Перед обработкой следует продуть лезвие и фиксирующее сопло сжатым воздухом или протереть их тканью перед заправкой. Чрезмерное загрязнение негативно скажется на точности и качестве обрабатываемой детали.
При зажимании обратите внимание на соответствие названия и модели заготовки данным в программе, соответствие характеристик материала, достаточность высоты зажима и количество штангенциркулей.
Список программ соответствует направлению опорного угла, указанному на пресс-форме.
Контроль качества в нашей компании осуществляется в основном на основе двух основных систем управления качеством: ISO9001 и IATF16949. Благодаря таким мерам, как внедрение APQP на этапе реализации новых проектов, создание сети контроля качества с участием всего персонала, постоянное совершенствование процессов и стратегий и т.д., мы обеспечиваем эффективный контроль качества продукции.
APQP — это компонент системы управления качеством IATF16949, представляющий собой систематический процесс, определяющий шаги, необходимые для обеспечения соответствия продукта потребностям заказчика посредством структурированного подхода. Этот метод основан на межфункциональных командах и использует аналитические инструменты, такие как FMEA, MSA и SPC, подчеркивая межведомственное сотрудничество для снижения рисков, связанных с продуктом. Его результаты включают планы контроля для этапов прототипирования, опытного производства и серийного производства. Внедрение APQP включает пять фаз: определение плана, проектирование продукта, проектирование процесса, подтверждение продукта и обратная связь для улучшения. Он использует параллельное проектирование для сокращения цикла разработки. В ходе процесса необходимо составить график, и формируется цикл PDCA посредством механизма непрерывной обратной связи, чтобы гарантировать, что каждое звено соответствует требованиям заказчика и достигается предотвращение дефектов.








Оставьте комментарий